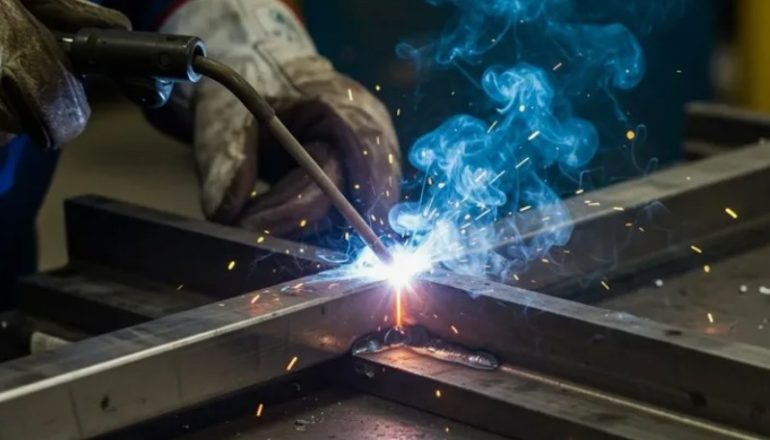
Цинковое покрытие широко применяется для защиты стальных изделий от коррозии. Благодаря ему увеличивается срок службы металлических конструкций, которые постоянно или периодически подвергаются воздействию влаги и других неблагоприятных факторов. Оцинкованную сталь используют при строительстве гидротехнических сооружений, производстве труб, изготовлении строительных элементов и различных металлоконструкций.
Наносить защитный слой цинка можно несколькими способами: методом горячего цинкования, гальваническим способом или посредством напыления. В зависимости от технологии толщина покрытия может находиться в диапазоне от 3 до 150 мкм. Соответствующие сведения обычно указываются в сертификате на поставляемый металл. Этот параметр важно учитывать при подготовке к сварке, поскольку количество цинка непосредственно влияет на особенности выполнения работ и вероятность появления дефектов.
Особенности поведения цинка при сварке
При ручной дуговой сварке оцинкованной стали возникают дополнительные сложности, связанные с физическими свойствами защитного покрытия. Температура кипения цинка составляет около 906 °C, поэтому под воздействием сварочной дуги он быстро нагревается и начинает испаряться. Образующиеся пары распространяются в воздухе рабочей зоны и представляют опасность для здоровья сварщика.
Вдыхание паров цинка может вызвать раздражение дыхательных путей, удушье и так называемую цинковую лихорадку. Поэтому при выполнении сварочных работ необходимо заранее организовать эффективное удаление вредных выделений. Рабочее место следует оборудовать местной вытяжной вентиляцией, а само помещение должно быть оснащено системой общеобменной вентиляции.
Испарение цинка влияет не только на условия труда, но и на качество соединения. Часть металла покрытия попадает непосредственно в сварочную ванну, из-за чего в шве могут образовываться поры и кристаллизационные трещины. Чем толще защитный слой, тем сложнее обеспечить стабильное формирование соединения без дефектов.
Подготовка оцинкованной стали перед сваркой
Наиболее надежный способ снизить вероятность появления дефектов — предварительно удалить цинковое покрытие с участков, которые будут подвергаться сварке. Для этого применяют механическую, термическую или химическую обработку. Выбор подходящего метода зависит от толщины слоя, конфигурации детали и условий выполнения работ.
Механическая подготовка предполагает очистку поверхности металлической щеткой или абразивным кругом. При термическом способе цинковый слой удаляют с помощью газовой горелки. Химическая обработка выполняется с использованием кислоты, после воздействия которой поверхность необходимо обработать щелочным раствором для нейтрализации остатков реагента, промыть водой и тщательно высушить.
Удаление покрытия позволяет уменьшить количество цинка, попадающего в сварочную ванну, и тем самым снизить риск образования пор и трещин. При этом важно обрабатывать не только непосредственно линию соединения, но и прилегающие участки, на которые воздействует высокая температура.
Как сваривать металл без удаления цинкового покрытия?
Иногда конструкция изделия или технологические ограничения не позволяют полностью очистить металл перед соединением. В таких ситуациях приходится подбирать режимы сварки и использовать специальные приемы, помогающие уменьшить влияние цинкового покрытия на формирование шва.
Особое значение приобретает правильный выбор электродов. Для соединения низкоуглеродистых сталей рекомендуется применять расходные материалы с рутиловым покрытием. В качестве примеров можно выделить электроды АНО-4, МР-3 и ОЗС-4. Если предстоит сваривать низколегированную сталь, предпочтение отдают электродам с основным видом покрытия, например УОНИ-13/45, УОНИ-13/55 и ДСК-50.
Дополнительно необходимо скорректировать параметры сварочного процесса. При выполнении стыковых и угловых соединений для уменьшения вероятности образования пор рекомендуется:
— увеличить сварочный ток на 10–15 А;
— расширить зазор между соединяемыми кромками в 1,5–2 раза;
— уменьшить скорость перемещения электрода на 10–20 %.
Такие изменения режима помогают улучшить условия формирования шва и способствуют выходу газов из сварочной ванны. Однако применять их следует с учетом толщины цинкового покрытия и характеристик основного металла.
Как толщина цинкового слоя влияет на качество шва?
Возможность получить качественное соединение без предварительного удаления цинка во многом определяется толщиной защитного покрытия. Описанные выше изменения сварочного режима позволяют уменьшить вероятность образования пор, если слой цинка не превышает 15 мкм. При более толстом покрытии стандартных корректировок может оказаться недостаточно.
Если толщина цинкового слоя составляет от 15 до 40 мкм, рекомендуется использовать специальную технику ведения электрода. Во время сварки ему сообщают возвратно-поступательные движения. Благодаря этому цинк на участке соединения предварительно выгорает, а условия формирования сварочной ванны становятся более благоприятными.
При толщине покрытия свыше 40 мкм добиться бездефектного шва можно только после полного удаления цинка с участка сварки. Попытки компенсировать слишком толстый слой исключительно изменением силы тока или скорости перемещения электрода не обеспечивают необходимого результата.
На что обратить внимание при выборе режима сварки?
Работа с оцинкованной сталью требует учета сразу нескольких факторов. Важно определить толщину защитного покрытия, установить марку основного металла и подобрать подходящие электроды. После этого можно выбрать способ подготовки поверхности и необходимые параметры сварочного процесса.
При использовании сварочного оборудования следует учитывать его возможности по регулировке сварочного тока и поддержанию стабильной дуги. Однако даже аппарат с широким диапазоном настроек не устранит влияние толстого цинкового слоя, если металл не подготовлен должным образом.
Отдельно стоит учитывать условия эксплуатации готовой конструкции. Согласно приведенным технологическим сведениям, цинк не оказывает влияния на механические свойства сварного соединения без дефектов только при положительной температуре. Поэтому при проектировании и изготовлении изделий важно принимать во внимание не только качество сварки, но и предполагаемые условия дальнейшего использования металлоконструкции.
По материалам сайта: виаторг-юг.рф


